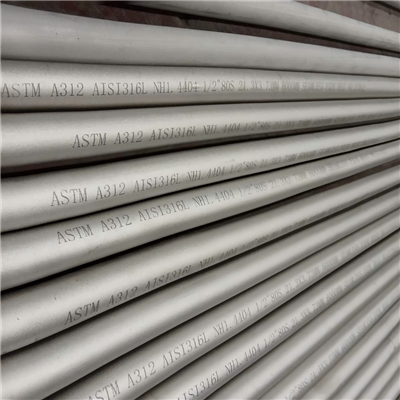
ASTM A269/A269M bezproblemowo i spawane obejmuje nominalną ścianę - grubość -, bezproblemowa i spawana stalowa rurka stalowa dla ogólnej korozji - Odporność na odporność i niski - lub wysokie-}. Cały materiał powinien być dostarczany w warunkach obróbki ciepła -. Stal powinna być zgodna z wymogami składu chemicznego. Przedstawiono różne wymagania dotyczące testów mechanicznych, które obejmują test płaski, test kołnierza, test twardości i test odwrotnego spłaszczania. Również każda rurka należy poddać niszczycielskiej testu elektrycznym niszczycielskiego testu elektrycznego nie -. Wreszcie podkreślono wymagania dotyczące twardości dla różnych gatunków rur.
Zespół profesjonalny
7x24 godziny dostawy

Specyfikacja
Standard: ASTM A269/A269M-2019
Klasa: TP304, TP304L, TP304LN, TP316, TP316L, TP316LN, TP317, TP321, TP347, TP348, TP XM-10, TP XM-11, TP XM-15, TP XM-19, TP XM-29, S31254, S31725, S31726, TP XM-15, S30600, S24565, S32654, S35045, N08367, N08926, N08094 (904L)
Średnica zewnętrzna: 1/4 "- 14" (6.35 mm - 355.6 mm)
Grubość ściany: 0.5 - 25.4 mm
Długość: 1000 mm - 36000 mm
ASTM A269 Skład chemiczny rurki ze stali nierdzewnej (waga%)
|
Stopień |
Un |
C |
Mn |
Si |
P |
S |
Cr |
Mo |
Ni |
N |
Inny |
|
TP304 |
S30400 |
0.07 |
2.00 |
1.00 |
0.045 |
0.030 |
17.5-19.5 |
- |
8.0-11.0 |
||
|
TP304L |
S30403 |
0.030 |
2.00 |
1.00 |
0.045 |
0.030 |
17.5-19.5 |
- |
8.0-12.0 |
||
|
TP304LN |
S30453 |
0.035 |
2.00 |
1.00 |
0.045 |
0.030 |
18.0-20.0 |
8.0-11.0 |
0.10-0.16 |
||
|
TP316 |
S31600 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
16.0-18.0 |
2.00-3.00 |
10.0-14.0 |
0.10 |
|
|
TP316L |
S31603 |
0.035 |
2.00 |
1.00 |
0.045 |
0.030 |
16.0-18.0 |
2.00-3.00 |
10.0-15.0 |
0.10 |
|
|
TP316ln |
S31653 |
0.035 |
2.00 |
1.00 |
0.045 |
0.030 |
16.0-18.0 |
2.00-3.00 |
10.0-14.0 |
0.10-0.16 |
|
|
TP317 |
S31700 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
18.0-20.0 |
3.00-4.00 |
11.0-15.0 |
||
|
TP321 |
S32100 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
17.0-19.0 |
9.0-12.0 |
|
||
|
TP347 |
S34700 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
17.0-19.0 |
9.0-12.0 |
10xc min, 1.10 Max NB |
||
|
TP348 |
S34800 |
0.08 |
2.00 |
1.00 |
0.045 |
0.030 |
17.0-19.0 |
9.0-12.0 |
0,10 Max TA 0,20 max co |
||
|
S32654 |
0.020 |
2.0-4.0 |
0.50 |
0.030 |
0.005 |
24.0-25.0 |
7.0-8.0 |
21.0-23.0 |
0.45-0.55 |
0,30-0,60 Cu |
|
|
N08367 |
0.030 |
2.00 |
1.00 |
0.040 |
0.030 |
20.0-22.0 |
23.5-25.5 |
0.18-0.25 |
0,75 max Cu |
||
|
N08926 |
0.020 |
2.00 |
0.50 |
0.030 |
0.010 |
19.0-21.0 |
24.0-26.0 |
0.15-0.25 |
0,50-1,50 cu |
||
|
904L |
N08904 |
0.020 |
2.00 |
1.00 |
0.045 |
0.035 |
19.0-23.0 |
4.00-5.00 |
23.0-28.0 |
0.10 |
1,00-2,00 Cu |
Zamówienia dotyczące materiałów w ramach niniejszej specyfikacji powinny zawierać następujące, zgodnie z wymaganiami, aby odpowiednio opisać pożądany materiał:
1,1 Ilość (stopy, metry lub liczba długości),
1.2 Nazwa materiału (płynne lub spawane rurki)
1,3 Klasa:
1,4 rozmiar (średnica zewnętrzna i nominalna grubość ściany)
1,5 długości (specyficzne lub losowe)
1.6 Wymagania opcjonalne (obróbka cieplna; hydrostatyczny lub nieniszczący test elektryczny),
1.7 Wymagany raport testowy (patrz specyfikacja A 1016/A 1016 m),
1.8 Oznaczenie specyfikacji
1.9 Wymagania specjalne i wszelkie wybrane dodatkowe wymagania.
ProduktyProdukcja
1. Rurki powinny być wykonane przez proces bezproblemowy lub spawany.
2. W opcji producenta rurka może być wyposażona w gorąco wykończone lub na zimno.
ProduktyObróbka cieplna
1. Wszystkie materiały powinny być dostarczane w warunkach obróbki ciepła -. Z wyjątkiem przypadków przewidzianych w 6.2, procedura uzdatniania ciepła - powinien, z wyjątkiem S31254 i S32654, S24565, N08367, N08904 i N08926, polegają na ogrzewaniu materiału do minimalnej temperatury o 1900 stopni F (1040 stopnia) i hartowania w wodę lub szybko chłodnym. Alternatywnie, w przypadku bezproblemowych probówek, bezpośrednio po tworzeniu się na gorąco, podczas gdy temperatura rur jest nie mniejsza niż określona temperatura obróbki minimalnej roztworu, rurki mogą być indywidualnie gaszone w wodzie lub szybko schłodzone za pomocą innych środków.
2. Kontrolowane charakterystyki strukturalne lub specjalne należy określić jako przewodnik dla najbardziej odpowiedniego obróbki cieplnej. Jeżeli końcowe obróbka cieplna jest w temperaturze poniżej 1900 stopnia F i jest tak określona w kolejności, każda rurka powinna być wyznaczona o końcowej temperaturze obróbki cieplnej w stopniach Fahrenheita po sufiksie „HT”.
3. S31254 i S32654 powinny być ciepło - obróbce w minimalnej temperaturze 2100 stopni F (1150 stopni), a następnie wygaszanie w wodzie lub szybkie chłodzenie za pomocą innych środków.
4. S24565 powinno być ciepło - obróbce w zakresie 2050 stopnia F (1120 stopnia) do 2140 stopnia F (1170 stopnia), a następnie wygaszanie w wodzie lub szybkie chłodzenie innymi środkami.
5. N08904 należy obróbki cieplne do minimalnej temperatury 2000 stopnia F (1100 stopni), a następnie wygasza w wodzie lub szybkie chłodzenie za pomocą innych środków.
Or Po określaniu przez nabywcę niższą wyżarzanie roztworu o niższej stabilizacji temperatury lub RE - wynikają z początkowego wyższego roztworu temperatury wysokiego -.
7. N08926 powinien być ciepło - obróbki do minimalnej temperatury w 2010 r. F (1100 stopni), a następnie wygasza w wodzie lub szybkie chłodzenie za pomocą innych środków.
8. UNS N08367 powinien być wyżynany roztwór z 2025 stopnia F (1107 stopnia) minimum, a następnie szybkie gaszenie.
9. Wykorzystanie roztworu S35045 powinno polegać na ogrzewaniu materiału w temperaturze 2000 stopnia F (1093 stopnia) minimum przez odpowiedni czas, a następnie chłodzenie w powietrzu lub w szybszym tempie.
ProduktyStan powierzchni
Rurki powinny być marynowane bez skali. Gdy stosuje się jasne wyżarzanie, marynowanie nie jest konieczne.
ProduktyCechowanie
Oprócz oznaczenia określonego w specyfikacji A 1016/A 1016M, oznaczenie powinno obejmować, czy rurka jest bezproblemowa, czy spawana, a końcowe ciepło - temperatura obróbki w stopniach Fahrenheita po sufiksie „HT” Jeśli końcowa temperatura obróbki cieplnej jest poniżej 1900 stopnia F (1040 stopnia).
Po przeprowadzeniu nieniszczącego testu elektrycznego każda długość rur powinna być oznaczona literami „NDE”, a certyfikacja, gdy jest to wymagane, również wskazuje ten test.
ProduktyUszczelka
Pakiety sześciokątne, sklejki, drewniane skrzynie, stal - pudełka oprawione.
Popularne Tagi: ASTM A269/A269M Bezproblemowy i spawany, China ASTM A269/A269M Producenci, dostawcy, fabryka, A358 TP316 EFW Pipe, ASTM A268, ASTM A269 A269M bezszwowe i spawane, ASTM A376, ASTM A789 Rury ze stali nierdzewnej ASTM A789, ASTM A790